نکات کلیدی فرآیند تولید
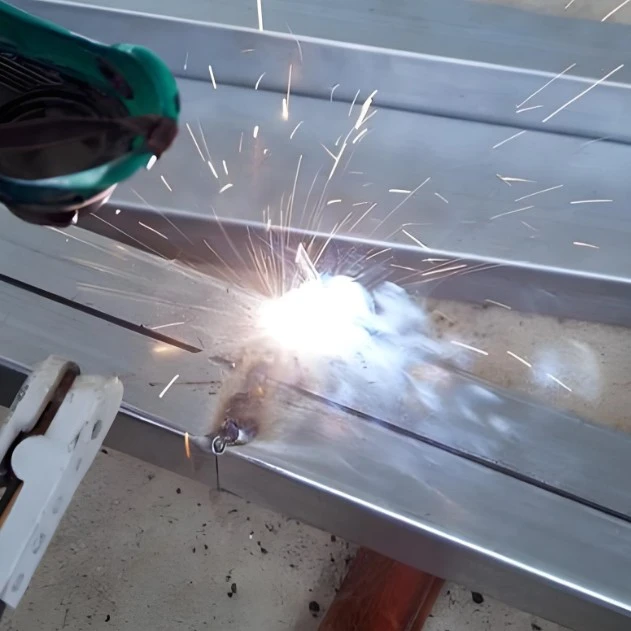
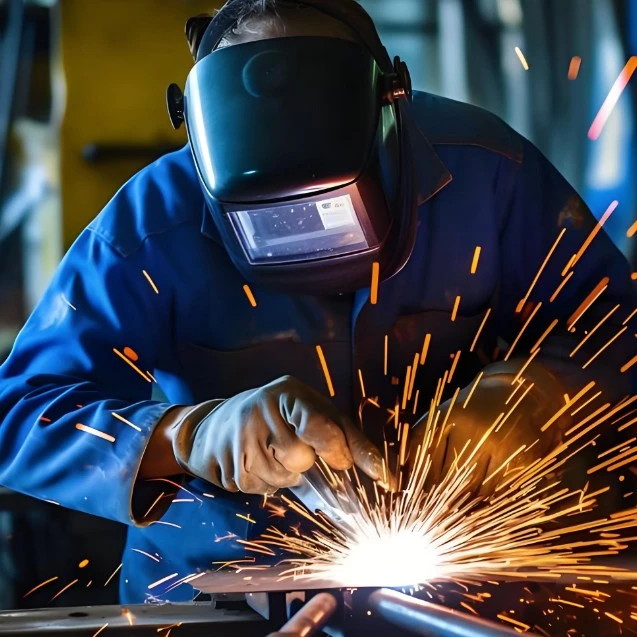
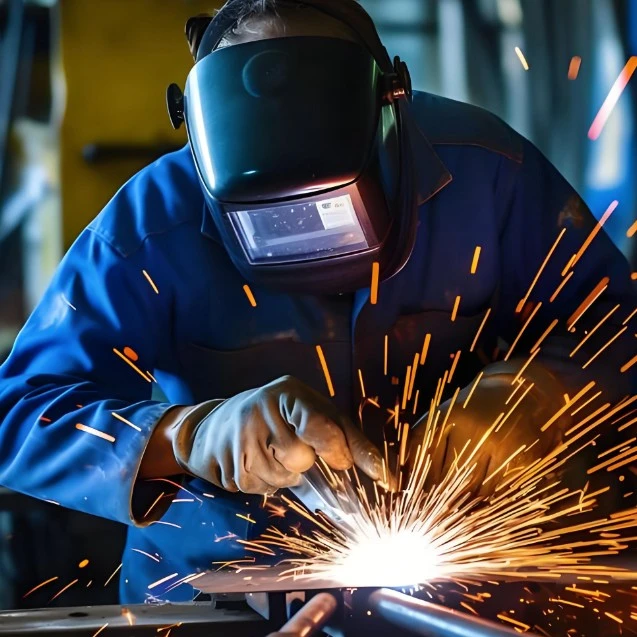
فرآیند جوشکاری فتوولتائیک مراحل کلیدی مانند جوشکاری تک سلولی، جوشکاری سری، لمینیت و لمینیت را پوشش می دهد. هر مرحله نیاز به کنترل دقیق پارامترها برای اطمینان از کیفیت دارد:
جوشکاری تک سلولی: از آهن لحیم کاری با دمای ثابت برای جوش دادن دقیق نوار لحیم کاری قلع اندود به خطوط شبکه اصلی سلول خورشیدی استفاده کنید. دمای سر آهن لحیم کاری به شدت در 260-280 درجه سانتیگراد کنترل می شود و زمان جوش به 3 ثانیه محدود می شود تا از آسیب دیدن سلول خورشیدی به دلیل دمای بالا جلوگیری شود.
مرحله جوش سری: چندین سلول خورشیدی را با استفاده از نوارهای لحیم کاری به صورت سری معکوس وصل کنید. خطای فاصله سلول ها در ± 0.5 میلی متر کنترل می شود و صافی نوارهای لحیم کاری مستقیماً بر راندمان انتقال جریان تأثیر می گذارد.
فرآیند لمینیت: مواد را به ترتیب شیشه سکوریت، فیلم چسب EVA، سری سلول خورشیدی و صفحه پشتی (TPT) لایه بندی کنید. پس از لمینت، تست EL برای رفع کامل عیوب مانند ترک های ریز و لحیم کاری ناقص انجام می شود.
مرحله لمینیت: از فرآیندی با دمای بالا و فشار بالا برای ذوب و جامد شدن فیلم چسب EVA استفاده کنید و یک ساختار مهر و موم شده را تشکیل دهید. دما و زمان جاروبرقی باید دقیقاً با توجه به نوع EVA تنظیم شود تا از عملکرد آب بندی اطمینان حاصل شود.
مشخصات نصب و اتصال
پس از فرآیند جوشکاری فتوولتائیک، نصب و اتصال قطعات باید دقیقاً از مشخصات استاندارد پیروی کند تا از عملکرد پایدار سیستم اطمینان حاصل شود:
1. تثبیت نرده: برای نصب در فضای باز، ریل های فولادی گالوانیزه داغ یا آلیاژ آلومینیوم مورد نیاز است. آنها باید با استفاده از پیچ و مهره یا گیره، با خطای صافی نصب ≤ 2 میلی متر و انحراف مورب < 4 میلی متر ثابت شوند.
2. اتصال قطعات: اتصالات فتوولتائیک MC4 برای اتصال بین اجزایی استفاده می شود. هنگام قرار دادن پایانه های مثبت و منفی، باید صدای "کلیک" شنیده شود تا محکم بودن را تایید کند. شعاع خمش کابل نباید کمتر از 48 میلی متر باشد تا از پیری عایق به دلیل قرار گرفتن در معرض مستقیم نور خورشید جلوگیری شود.
3. جوشکاری جعبه اتصال: قبل از جوشکاری دیود بای پس و نوار جوشکاری، پیش گرمایش مادون قرمز مورد نیاز است. دمای پیش گرمایش باید در 120-150 درجه سانتیگراد کنترل شود، دمای آهن لحیم کاری باید به 240-260 درجه سانتیگراد کاهش یابد و زمان جوش باید در عرض 2 ثانیه کوتاه شود تا از آسیب حرارتی به دیود جلوگیری شود.
4. بازرسی محصول نهایی: پس از جوشکاری، هدایت هدایت و تست های مقاومت کم برای اطمینان از مقاومت اتصال <0.5mΩ است. در عین حال، از تصویربرداری اشعه ایکس برای بررسی میزان فضای خالی داخلی اتصالات لحیم کاری استفاده کنید و به طور جامع از کیفیت جوش اطمینان حاصل کنید.
پرسش و پاسخ
1. سوال: در طول فرآیند جوشکاری فتوولتائیک، دمای بالا می تواند به راحتی به سلول های باتری آسیب برساند. چگونه از این امر اجتناب کنیم؟
پاسخ: این را می توان با کنترل دقیق پارامترهای فرآیند به دست آورد. دمای آهن لحیم کاری تک سلولی به 260-280 درجه سانتیگراد محدود شده است و زمان آن بیش از 3 ثانیه نیست. دمای آهن لحیم کاری جعبه اتصال به 240-260 درجه سانتیگراد کاهش می یابد و زمان آن بیش از 2 ثانیه نیست. در عین حال، برای جلوگیری از گرمای بیش از حد موضعی، از تجهیزات حرفه ای کنترل دما برای نظارت در زمان واقعی استفاده می شود.
2. سوال: اگر مقاومت اتصال قطعات جوش داده شده خیلی زیاد باشد چه باید کرد؟
پاسخ: ابتدا چسبندگی نوار لحیم کاری به خطوط شبکه اصلی باتری را بررسی کنید تا مطمئن شوید که لحیم کاری کاذب وجود ندارد. در مرحله دوم، پارامترهای دما و زمان جوشکاری را بهینه کنید تا اطمینان حاصل شود که نوار لحیم کاری و باتری کاملاً یکپارچه هستند. در نهایت، پس از جوشکاری، به شدت تست مقاومت کم را انجام دهید و به سرعت محصولات 不合格 را دوباره کار کنید.
3. سوال: نواحی جوشکاری قطعات فتوولتائیک نصب شده در فضای باز مستعد پیری هستند. چگونه از دوام اطمینان حاصل کنیم؟
پاسخ: تکیه گاه ها از فولاد گالوانیزه گرم یا آلیاژ آلومینیوم ساخته شده اند تا توانایی ضد خوردگی را افزایش دهند. کابل ها از نور مستقیم خورشید جلوگیری می کنند و شعاع خمش کافی را تضمین می کنند. جعبه اتصال به خوبی مهر و موم شده است. از هر دو جزئیات مواد و نصب، مناطق جوشکاری برای مدت طولانی پایدار هستند.
4. سوال: چگونه می توان پارامترها را در مرحله لمینیت برای انواع مختلف فیلم های چسب EVA تنظیم کرد؟
پاسخ: دمای لمینیت و زمان جاروبرقی باید دقیقاً با توجه به نقطه ذوب و شاخص ذوب فیلم چسب EVA تنظیم شود تا اطمینان حاصل شود که فیلم چسب EVA کاملاً ذوب و جامد شده است و یک ساختار آب بندی محکم را تشکیل می دهد. پارامترهای خاص را می توان توسط تیم فنی حرفه ای بر اساس مدل فیلم چسب سفارشی کرد.
Shenghui Metal "ساخت دقیق و کیفیت پایدار" را به عنوان رقابت اصلی خود در نظر می گیرد. با سالها تجربه انباشته در پردازش جوشکاری فتوولتائیک، خدمات پردازش پایدار و قابل اعتمادی را برای چندین پروژه انرژی فتوولتائیک ارائه کرده است و شهرت خوبی در صنعت به دست آورده است. ما میتوانیم دقیقاً فرآیندهای جوشکاری را مطابق با مشخصات و مواد مورد نیاز ماژولهای فتوولتائیک سفارشی کنیم و از کل فرآیند از نمونهسازی دستهای کوچک تا تولید در مقیاس بزرگ پشتیبانی کنیم. ما لیست قیمت ها و قیمت های دقیق را برای پشتیبانی ارائه می دهیم. ما یکی از برندهای قابل اعتماد پردازش جوش فتوولتائیک در سراسر جهان هستیم که به طور مداوم نتایج قابل اعتماد پردازش ساخت چین را ارائه می دهیم.
تگ های داغ: پردازش جوش فتوولتائیک، تامین کننده، سازنده
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик