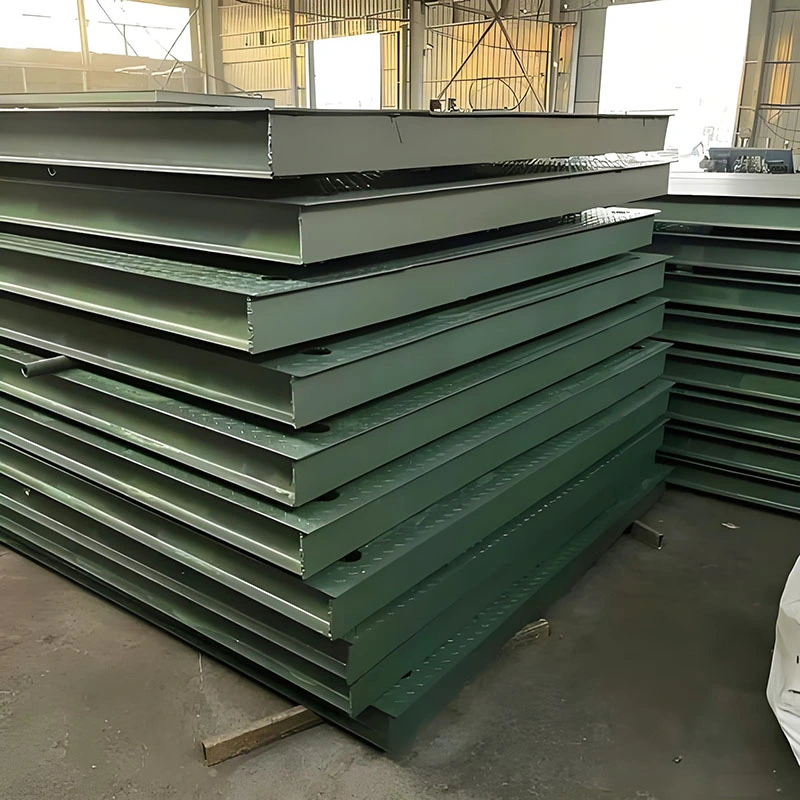
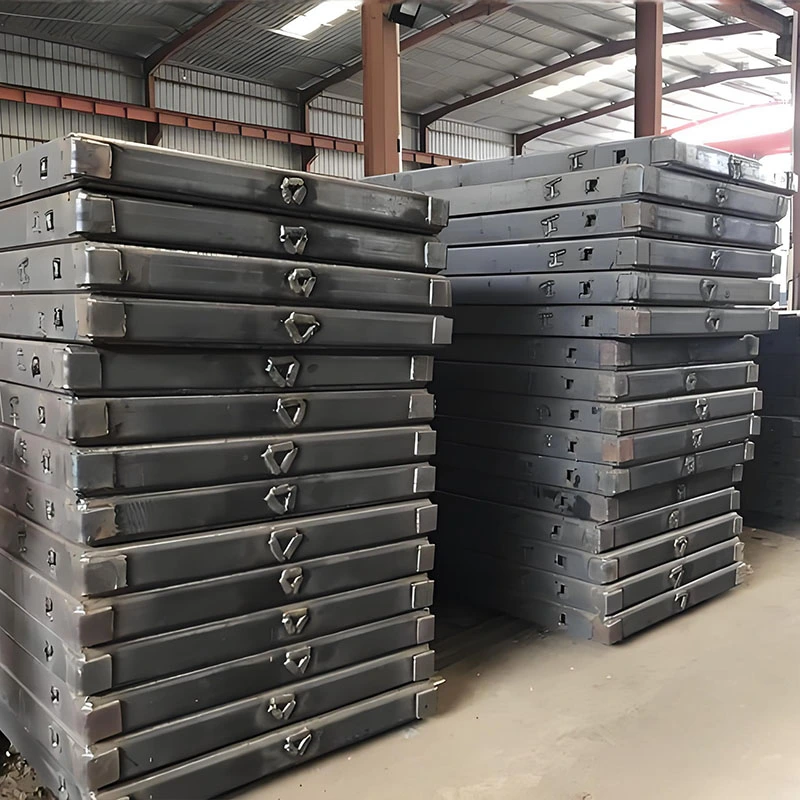
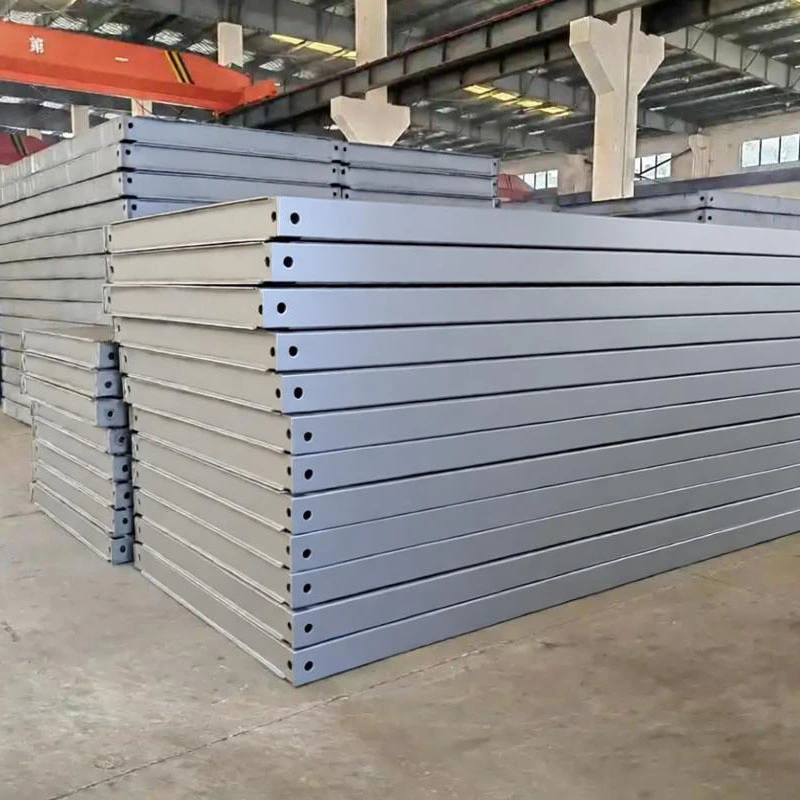
(I) ساخت و ساز پیش ساختهلوله مارپیچ جوش داده شده(مناسب برای خاک نرم، خاک رس سیلتی و لایه های خاک شنی)
تأیید موقعیت شمع: مجدداً مختصات موقعیت شمع را تأیید کنید تا از عدم انحراف اطمینان حاصل کنید. دکل حفاری را قرار دهید و عمودی لوله مته را تنظیم کنید.
حفاری و تشکیل سوراخ: دکل حفاری را راه اندازی کنید، از مته مارپیچ برای حفاری در جهت عقربه های ساعت استفاده کنید، سرعت حفاری را 0.8-1.5 متر در دقیقه کنترل کنید، با توجه به لایه خاک تنظیم کنید (برای لایه های خاک سخت کندتر، برای لایه های خاک نرم سریعتر). عمودی بودن لوله مته را در حین حفاری کنترل کرده و به سرعت آن را اصلاح کنید.
تمیز کردن سوراخ و حذف خاک: پس از حفاری به طول شمع طراحی، مته را به مدت 30-60 ثانیه در حالت بیکار قرار دهید تا خاک سست در پایین سوراخ حذف شود (ضخامت خاک شل ≤ 100 میلی متر). برای جلوگیری از تجمع در اطراف سوراخ، خاک را به صورت مکانیکی بردارید.
بلند کردن بدنه شمع: از جرثقیل (16-50 تن) برای بلند کردن شمع لوله مارپیچ پیش ساخته استفاده کنید، با استفاده از روش بلند کردن دو نقطه (نقاط بلند کردن در 1/3 طول شمع از انتهای شمع) برای جلوگیری از خم شدن بدنه شمع. انحراف عمودی بدنه شمع ≤ 1‰.
راندن و تعیین موقعیت شمع: بدنه شمع را به آرامی داخل سوراخ پایین بیاورید، آن را با مرکز سوراخ تراز کنید، و شمع را با استفاده از وزن خود + چکش (یا فشار استاتیک) به سمت ارتفاع طراحی هدایت کنید، سرعت راندن شمع را در 0.5-1.0 متر در دقیقه کنترل کنید تا از آسیب بار ضربه به بدنه شمع جلوگیری شود.
اتصال بخش شمع (در صورت نیاز): از اتصال فلنج یا جوش استفاده کنید. برای اتصال فلنج، پیچ ها را به طور متقارن سفت کنید (گشتاور ≥ 300 N·m). برای جوشکاری، ارتفاع جوش ≥ 8 میلی متر، بدون سرباره یا منافذ. انحراف عمودی پس از اتصال ≤ 2‰.
آب بندی سوراخ: قسمت بالای شمع باید 500 میلی متر بالاتر از ارتفاع طراحی شده باشد (برای برش شمع های بعدی)، و دهانه سوراخ باید با بتن یا خاک رس آب بندی شود تا از ورود زباله ها جلوگیری شود.
(II) ساخت شمعهای لولههای حلزونی حفر شده و دوغابکاری شده (مناسب برای لایههای خاک غنی از آب، لایههای ماسهای و لایههای سخت بین لایهای)
چیدمان موقعیت شمع و مکان یابی دکل حفاری: همانند شمع های لوله مارپیچ پیش ساخته، یک لوله تزریق (داخلی یا خارجی) را روی لوله مته نصب کنید.
حفاری و تشکیل سوراخ: حفاری را با مته مارپیچ دریل کنید، در حالی که به طور همزمان آب تمیز یا گل (برای محافظت از دیوار) را از طریق لوله تزریق، کنترل سرعت حفاری ... 0.5-1.2 m/min; مته های ضربه ای را می توان برای خرد کردن کمکی هنگام نفوذ به لایه های سخت استفاده کرد.
تزریق مرحله اول: پس از حفاری به طول شمع طراحی شده، پمپ تزریق را راه اندازی کنید و دوغاب سیمان (نسبت آب به سیمان 0.5-0.6) با فشار تزریق 1.5-3.0 مگاپاسکال تزریق کنید. حجم تزریق باید 1.2-1.5 برابر حجم بدنه شمع کنترل شود. در حین تزریق، میله مته را به آرامی بلند کنید (سرعت بالا بردن 0.3-0.5 متر در دقیقه) تا از تزریق کامل در پایین سوراخ اطمینان حاصل کنید.
نصب قفس آرماتور (در صورت نیاز): پس از اتمام تزریق، بلافاصله قفس تقویت کننده را پایین بیاورید (ضخامت پوشش اصلی آرماتور ≥ 50 میلی متر). انحراف عمودی قفس تقویت کننده باید ≤ 1‰ باشد و قسمت بالایی باید ثابت شود تا از فرورفتگی جلوگیری شود.
تزریق مرحله دوم (اختیاری): قبل از گیرش اولیه گروت سیمان تزریق مرحله اول (معمولاً 8-4 ساعت)، تزریق مرحله دوم را با فشار تزریق 2.0-4.0 مگاپاسکال انجام دهید تا اصطکاک سمت شمع تکمیل شود و ظرفیت باربری تک شمع بهبود یابد.
ریختن بتن (در صورت طراحی به صورت شمع های بتن آرمه): پس از اتمام تزریق مرحله دوم، بتن (اسلامپ 180-220 میلی متر) را با استفاده از روش لوله ترمی برای جلوگیری از جداسازی بریزید. ارتفاع بالای شمع باید 500 میلی متر بالاتر از ارتفاع طراحی باشد.
III. نکات کلیدی کنترل کیفیت
انحراف موقعیت شمع: انحراف موقعیت تک شمع ≤ 50 میلی متر، انحراف موقعیت شمع گروه ≤ 100 میلی متر
عمودی بدنه شمع: ≤ 1‰ (شمع های پیش ساخته)، ≤ 1.5‰ (شمع های سوراخ شده و دوغاب شده)
طول و ارتفاع شمع: انحراف طول شمع ± 500 میلی متر، انحراف ارتفاع شمع ± 50 میلی متر
کیفیت تزریق: مقاومت دوغاب سیمان ≥ الزامات طراحی (معمولاً ≥ 30 مگاپاسکال)، انحراف حجم تزریق ≤ ± 10٪
یکپارچگی بدنه شمع: با استفاده از روش کرنش کم (نرخ نمونه برداری ≥ 10%) تست شده است، هیچ نقصی مانند شکستگی شمع یا گردن وجود ندارد.
ظرفیت باربری تک شمع: تست شده با استفاده از آزمایش بار استاتیک (نرخ نمونه برداری ≥ 1٪ و ≥ 3 شمع)، ظرفیت باربری الزامات طراحی را برآورده می کند.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик